📕 Sản xuất: Thời gian chu kỳ dây chuyền
Last updated: September 21, 2026
Thời gian chu kỳ của dây chuyền
Sau khi các Sản phẩm đã được thêm vào một site, có thể xác định Thời gian chu kỳ của dây chuyền. Thời gian chu kỳ của dây chuyền là số giây cần thiết để sản xuất một đơn vị của một Sản phẩm cụ thể trên một Dây chuyền cụ thể. Giá trị này được sử dụng để tính Nhu cầu trên các bảng điều hành. Giá trị này cũng được sử dụng để hiển thị tổng thời gian đơn hàng ước tính trong màn hình Lập kế hoạch Đơn hàng và eKanban. Nếu một Dây chuyền sử dụng cùng một thời gian chu kỳ cho nhiều sản phẩm, bạn có thể thiết lập Thời gian chu kỳ mặc định của dây chuyền cho tất cả sản phẩm trên Dây chuyền đó bằng cách để trống danh sách thả xuống Sản phẩm trong màn hình chi tiết Thời gian chu kỳ của dây chuyền. Trong phần cài đặt Sản xuất, bạn có thể chọn nguồn của thời gian chu kỳ trên các pitch đã lưu: Cài đặt Thời gian chu kỳ của dây chuyền trước hoặc Trình tự xây dựng trước. Khi có liên quan đến một trình tự xây dựng, Thời gian chu kỳ lý tưởng của pitch được chọn theo cài đặt Sản xuất Thứ tự tra cứu thời gian chu kỳ khi lưu pitch. Lưu ý: mặc định là Cài đặt Thời gian chu kỳ của dây chuyền trước.

Trong L2L, pitch là một khoảng thời gian Sản xuất được lên lịch trên một Dây chuyền. Các bảng pitch, Số liệu thực tế của pitch và phạm vi pitch đều đề cập đến hoạt động lập kế hoạch hoặc ghi nhận trong các khoảng thời gian đó.
Cách thiết lập Thời gian chu kỳ của dây chuyền
Đi đến Sản xuất và mở khu vực Thời gian chu kỳ của dây chuyền .
Thêm mục nhập mới hoặc chỉnh sửa mục nhập hiện có cho Dây chuyền và Sản phẩm.
Nhập thông tin chi tiết về thời gian chu kỳ. Để tạo Thời gian chu kỳ mặc định của dây chuyền cho tất cả sản phẩm trên một Dây chuyền, hãy để trống trường Sản phẩm .
Lưu bản ghi.
Tỷ lệ lập kế hoạch
Tỷ lệ lập kế hoạch được sử dụng để tính đến các tổn thất năng suất đã biết bằng cách chia Thời gian chu kỳ cho Tỷ lệ lập kế hoạch, từ đó đưa ra Thời gian chu kỳ 'thực tế' hơn để thiết lập Nhu cầu và xác định tổng thời gian Sản xuất đơn hàng.
Ví dụ: Nếu Thời gian chu kỳ của một sản phẩm được đặt là 60 giây để tạo ra một chi tiết nhưng các vấn đề về thời gian ngừng máy liên tục khiến các chi tiết không thể được sản xuất sau mỗi 60 giây, việc áp dụng Tỷ lệ lập kế hoạch 75% có nghĩa là Thời gian chu kỳ 80 giây (60/0,75) sẽ được sử dụng để tính Nhu cầu.
Một lưu ý quan trọng là chỉ nên áp dụng Tỷ lệ lập kế hoạch khi Thời gian chu kỳ không dựa trên dữ liệu quan sát mà dựa trên hiệu suất lý thuyết của dây chuyền. Thời gian chu kỳ dựa trên quan sát đã bao gồm Tỷ lệ lập kế hoạch vì chúng thường được thu thập bằng cách theo dõi một Dây chuyền sản xuất một Sản phẩm trong một khoảng thời gian, khi có thể xảy ra tình trạng máy móc hoặc các sự cố dừng khác, sau đó tính Thời gian chu kỳ trung bình. Do đó, việc áp dụng thêm một Tỷ lệ lập kế hoạch lên Thời gian chu kỳ này sẽ tính trùng các tổn thất năng suất có thể xảy ra.
Số lượng tối đa được sản xuất trong mỗi pitch
Cài đặt này xác định số lượng Thực tế lớn nhất được chấp nhận cho một pitch khi Sản phẩm được chọn được sản xuất trên Dây chuyền được chọn. Cài đặt này giúp xác định các lỗi có thể xảy ra trong Số liệu thực tế của pitch, đặc biệt khi Số liệu thực tế được nhập thủ công. Nếu bạn cũng bật cài đặt Đặt các pitch riêng lẻ thành màu đỏ nếu số lượng thực tế vượt quá cài đặt Số lượng tối đa được sản xuất trong mỗi pitch trong Thời gian chu kỳ của dây chuyền, các pitch vượt quá giá trị này sẽ được đánh dấu để xem xét. Bạn có thể muốn thêm một khoảng đệm nhỏ nếu Số liệu thực tế không được ghi nhận chính xác vào cuối pitch.
Ví dụ: Nếu Dây chuyền không có khả năng vật lý để sản xuất hơn 1000 đơn vị sản phẩm trong phạm vi một pitch, hãy nhập giá trị 1000 vào trường này.
Thời gian tiêu chuẩn trên mỗi đơn vị
Thời gian tiêu chuẩn trên mỗi đơn vị được sử dụng trong chỉ số Hiệu suất lao động (Thời gian tiêu chuẩn). Đây là thời gian 'kiếm được' — hoặc thời gian cần thiết để sản xuất một chi tiết. Khái niệm này tương tự thời gian chu kỳ, nhưng thay vì đo thời gian máy móc cần để sản xuất một chi tiết, Thời gian tiêu chuẩn là khoảng thời gian người vận hành cần để sản xuất một chi tiết.
Thời gian chu kỳ theo số lượng người vận hành
Thời gian chu kỳ của Sản phẩm trên mỗi Dây chuyền có thể thay đổi tùy thuộc vào số lượng người vận hành làm việc trên Dây chuyền trong thời lượng của pitch hoặc ca làm việc. Trong khi một người vận hành có thể tạo ra một sản phẩm mỗi 20 giây, hai người vận hành làm việc cùng nhau có thể sản xuất một Sản phẩm mỗi 15 giây. Do đó, L2L cung cấp tùy chọn chỉ định Thời gian chu kỳ theo số lượng người vận hành cho từng Sản phẩm trên mỗi Dây chuyền.
Khi sử dụng chức năng này, điều quan trọng là phải lưu ý cách hệ thống chọn Thời gian chu kỳ cần áp dụng dựa trên số người vận hành đã đăng nhập vào Dây chuyền hoặc ô.
Thứ tự hệ thống tìm kiếm Thời gian chu kỳ như sau:
Số người dùng chính xác có Thời gian chu kỳ khớp với Sản phẩm
Số người dùng thấp hơn tiếp theo có Thời gian chu kỳ khớp với Sản phẩm
Số người dùng cao hơn tiếp theo có Thời gian chu kỳ khớp với Sản phẩm
Số người dùng chính xác đối với Thời gian chu kỳ mặc định của Dây chuyền
Số người dùng thấp hơn tiếp theo đối với Thời gian chu kỳ mặc định của Dây chuyền
Số người dùng cao hơn tiếp theo đối với Thời gian chu kỳ mặc định của Dây chuyền
Ví dụ: Nếu Thời gian chu kỳ được thiết lập cho 3 và 5 người dùng đối với Sản phẩm A trên Dây chuyền B, và 4 người vận hành đăng nhập khi Dây chuyền B đang chạy Sản phẩm A, L2L sẽ sử dụng thời gian chu kỳ cho 3 người dùng vì đây là kết quả khớp thấp hơn tiếp theo. Nếu 2 người vận hành đăng nhập và chỉ tồn tại thời gian chu kỳ cho 3 và 5 người dùng, L2L sẽ sử dụng thời gian chu kỳ cho 3 người dùng vì đây là kết quả khớp cao hơn tiếp theo.
Khi một pitch có số lượng người vận hành là số thập phân, giá trị số người vận hành lớn nhất nhưng nhỏ hơn số người vận hành thực tế được sử dụng để tính OEE.
Ví dụ: có 3,5 người dùng trong một pitch, hệ thống sẽ sử dụng thời gian chu kỳ cho 3 người trong ví dụ trước.
Xác định Thời gian chu kỳ cho các phép tính hiệu suất mong muốn
Khi nhập các giá trị Thời gian chu kỳ, cần cân nhắc một số yếu tố quan trọng tùy thuộc vào cách tiếp cận mong muốn để tính một số chỉ số hiệu suất nhất định.
Để tính một số Thống kê Sản xuất nhất định, L2L xác định giá trị "thời gian chu kỳ lý tưởng" cho mỗi pitch. Đối với các pitch được liên kết với trình tự xây dựng, trước tiên hệ thống sử dụng thời gian chu kỳ của Nhóm đơn hàng sản phẩm nếu phù hợp, sau đó tuân theo thứ tự tra cứu đã cấu hình từ cài đặt Sản xuất Thứ tự tra cứu thời gian chu kỳ khi lưu pitch. Nếu cài đặt là Trình tự xây dựng trước, thứ tự tra cứu là Nhóm đơn hàng sản phẩm, Trình tự xây dựng, sau đó Tra cứu LCT. Nếu cài đặt là Cài đặt Thời gian chu kỳ của dây chuyền trước, thứ tự tra cứu là Nhóm đơn hàng sản phẩm, Tra cứu LCT, sau đó Trình tự xây dựng. Trong ngữ cảnh này, Tra cứu LCT có nghĩa là logic bảng Thời gian chu kỳ của dây chuyền hiện có cho dây chuyền và sản phẩm thuộc Chủ đề, bao gồm các mục nhập sản phẩm mặc định và lựa chọn dựa trên số lượng người vận hành. Giá trị này sau đó được sử dụng trong các phép tính cho các chỉ số sau, mà không áp dụng bất kỳ Tỷ lệ lập kế hoạch nào cũng có thể được liệt kê cho Sản phẩm và Dây chuyền thuộc Chủ đề:
Điều quan trọng là phải hiểu cách xác định thời gian chu kỳ lý tưởng này và nơi nó được sử dụng vì nhiều lý do khi thiết lập Thời gian chu kỳ của dây chuyền trong L2L. Nếu một tổ chức kỳ vọng OEE và các chỉ số khác được đề cập ở trên phản ánh 'thuần túy' cách một dây chuyền đang hoạt động so với năng lực kỹ thuật lý thuyết của dây chuyền, thì chỉ nên xác định một bộ dữ liệu về Số lượng người vận hành và Thời gian chu kỳ cho mỗi tổ hợp Dây chuyền và Sản phẩm. Hơn nữa, Thời gian chu kỳ này phải tương đương với "thời gian chu kỳ lý tưởng" mong muốn, mà các nhà máy có thể gọi nội bộ là Tỷ lệ kỹ thuật, Tỷ lệ vận hành lý tưởng, Tỷ lệ lý thuyết, Thời gian chu kỳ tối đa, v.v. Nếu không, L2L có thể sử dụng bất kỳ Thời gian chu kỳ nào trong số nhiều Thời gian chu kỳ được liệt kê làm "thời gian chu kỳ lý tưởng" cho các phép tính, tùy thuộc vào Số lượng người vận hành.
Nếu bạn đang sử dụng Nhóm đơn hàng sản phẩm hoặc các đơn hàng đồng thời, hệ thống sẽ sử dụng Thời gian chu kỳ của Nhóm đơn hàng sản phẩm.
Nhóm đơn hàng sản phẩm có liên quan khi nhiều đơn hàng đồng thời được chạy cùng nhau. Trong trường hợp đó, lần chạy sử dụng thời gian chu kỳ chung của nhóm, vì vậy không dựa vào tra cứu Thời gian chu kỳ dây chuyền tiêu chuẩn theo từng sản phẩm theo cách thông thường.
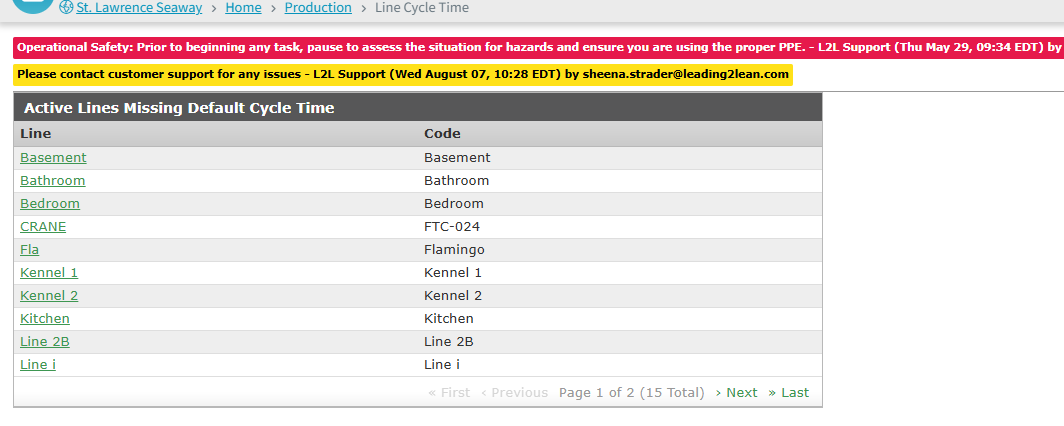
Trang Thời gian chu kỳ dây chuyền bao gồm một phần giúp xác định các Dây chuyền đang hoạt động chưa được đặt thời gian chu kỳ mặc định cho tất cả sản phẩm. Bảng bên dưới liệt kê các Dây chuyền đó. Việc chọn một Dây chuyền sẽ mở trang thêm thời gian chu kỳ với Dây chuyền đó được chọn sẵn.