OEE 指标
Last updated: November 12, 2026
OEE(整体设备效率)是用于衡量制造流程整体效率的指标。它将 可用性、 质量和 性能 纳入最终计算。
OEE 设置
定义周期时间: 必须定义周期时间,OEE 指标才能正确计算。前往 生产 > 生产线周期时间 进行设置。
所有产品与特定产品: 周期时间可以为 所有产品 设置,也可以按生产线分配给特定产品。如果您在一个节拍中记录了特定产品,系统将使用该产品定义的周期时间来计算 OEE。
活动排程: 必须在生产模块中填充活动节拍排程,才能使用 OEE 计算。
计算
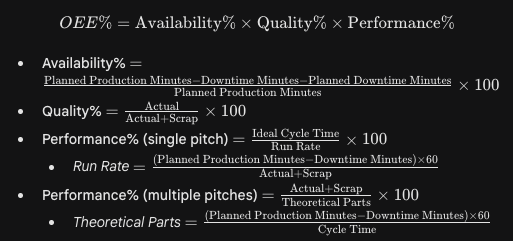
📘 关于聚合的说明: OEE% 的计算使用原始节拍详细数据进行聚合,而不是简单地将最终组件百分比相乘。这样可以确保所有仪表板中的数据准确反映历史情况。当所有活动节拍包含记录的实际产量、废品或停机时间时,它们都会对您的指标作出贡献。未定义理想周期时间(ICT)的节拍也会纳入更广泛的 OEE 计算,不再被静默排除。
有帮助的提示
每小时跟踪: 操作员门户中的节拍看板视图是按小时监控 OEE 指标的绝佳方式。
零值故障排除: 如果您的 OEE 指标显示为 0%,则可能缺少某个主要指标变量。请检查该特定生产线的生产线周期时间设置。
性能虚高: 如果生产线运行速度快于其定义的周期时间,性能指标(以及 OEE)将超过 100%。我们建议您定期审核并更新标准周期时间,以防止人为造成指标虚高。
停机时间计算: 停机时间使用“停机”调度中的数据进行记录。
非生产节拍: 如果机器在安排为非生产分钟的节拍期间停机,则停机时间将按该节拍的整个持续时间计算。为避免这种情况,请将排程拆分为专用生产节拍和处于非活动状态的非生产节拍。
OEE 帕累托报告与 OEE 趋势报告: OEE 帕累托报告使用在 OEE 指标设置中直接配置的精度值(例如,显示到
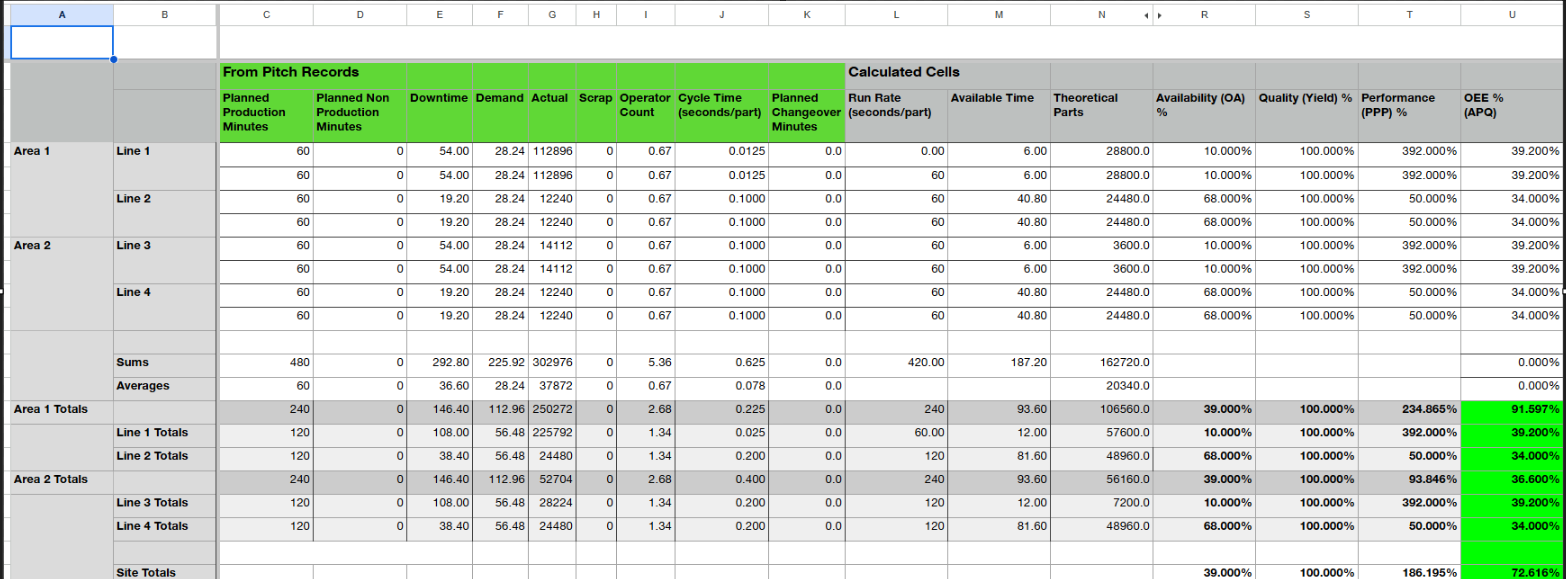
.1小数位精度)。相反,OEE 趋势报告引用客户在常规生产设置中指定的单独精度配置(默认为整数)。由于两份报告现在都统一聚合原始节拍数据,而不会排除缺少 ICT 的节拍,因此任何剩余的细微差异都严格源于这些配置的小数精度设置。了解站点级别与区域级别的 OEE: 从数学上讲,站点级别的 OEE 可能高于组成该站点的各区域平均值。这种情况发生在不同生产线的周期时间差异很大时。较短的周期时间意味着实际产量和理论产量按比例大得多,因此在聚合到更高级别的站点指标时,该生产线具有更大的数学权重。
相关链接